
 de
Branchennachrichten
Fehlerbehebung bei hydraulischen Aufzugsaggregaten: Pumpen, Schalldämpfer und Ölkühler
Verständnis der Kernarchitektur von Hydraulikaggregaten
Hydraulische Aufzugsaggregate dienen als mechanisches Herzstück vertikaler Transportsysteme in niedrigen Gewerbebauten und Wohngebäuden. Die Einheit beherbergt die Hauptkomponenten, die für die Flüssigkeitsverdrängung, die Druckregulierung und das Wärmemanagement verantwortlich sind. Um den reibungslosen Betrieb dieser Baugruppen sicherzustellen, ist ein umfassendes Verständnis der Interaktion von Unterkomponenten unter schwankenden Lastbedingungen erforderlich.
Eine standardmäßige hydraulische Hubtankeinheit besteht aus einem Flüssigkeitsbehälter, einer Hochdruckpumpe, einem Elektromotor, einem Steuerventilverteiler und zusätzlichen Konditionierungssystemen wie Ölkühlern und Schalldämpfern. Wenn ein Anruf registriert wird, treibt der Motor die Pumpee an, um Hydraulikflüssigkeit aus dem Behälter durch den Steuerventilblock in die Wagenheberbaugruppe zu pumpen und so die Kabine anzuheben. Während des Abstiegs drückt die Schwerkraft die Flüssigkeit zurück in den Tank, präzise reguliert durch das Ventilnetzwerk.
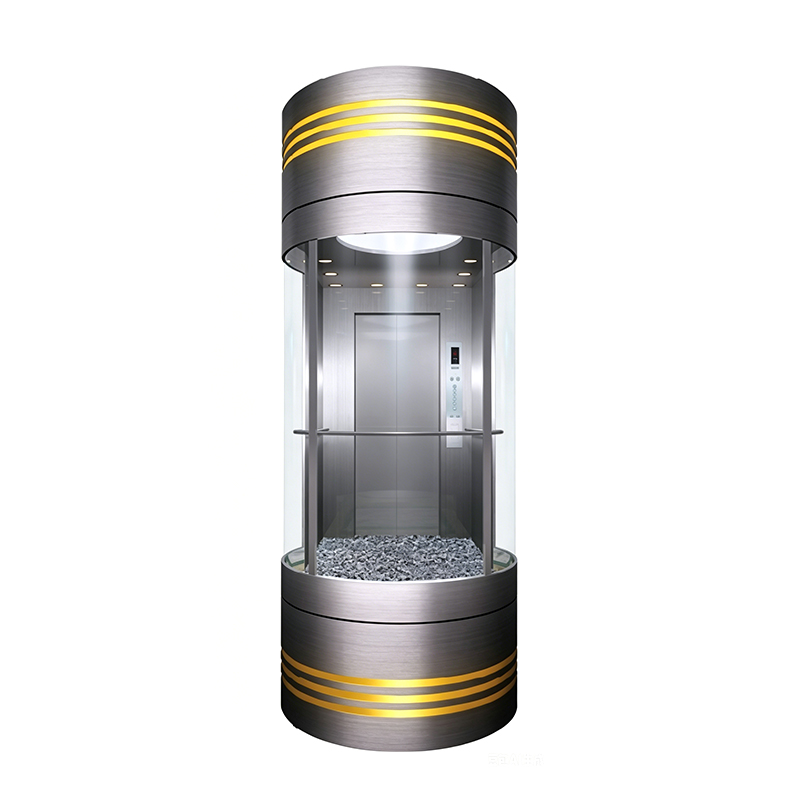
Die Systemzuverlässigkeit hängt stark von der Aufrechterhaltung der Flüssigkeitsintegrität und des Systemdrucks ab. Für spezielle Installationen, einschließlich moderner Panoramaaufzug oder eine mehrstufige Aufzug zu Hause Platzbeschränkungen im Maschinenraum oder in der Grube verändern die Wärmeableitungsraten und akustischen Profile der Maschinen. Daher muss die Fehlerbehebung mit einer ganzheitlichen Betrachtung der strukturellen Umgebung und der betrieblichen Arbeitszyklen angegangen werden.
Diagnose und Fehlermodi der Aufzugshydraulikpumpe
Die Hydraulikpumpe des Aufzugs ist der Kernmechanismus für die Flüssigkeitsübertragung. In den meisten modernen Konstruktionen wird eine Aufzugs-Tauchpumpenkonfiguration verwendet, bei der Pumpe und Motor vollständig in den Hydraulikölbehälter eingetaucht sind. Dieser Aufbau nutzt das Öl für eine natürliche Schalldämpfung und thermische Kühlung der Motorwicklungen. Wenn jedoch diagnostische Probleme auftreten, macht die Kapselung eine sofortige visuelle Inspektion unmöglich.
Kavitation vs. Belüftung
Eine primäre Fehlerursache bei Hydraulikpumpen sind mechanische Geräusche, die durch Flüssigkeitshohlräume erzeugt werden. Techniker diagnostizieren häufig die Grundursache falsch, was zu einem ineffektiven Austausch von Komponenten führt. Es ist wichtig, zwischen Kavitation und Belüftung zu unterscheiden:
- Kavitation: Dies geschieht, wenn die Pumpe mehr Flüssigkeit benötigt, als die Einlassleitung liefern kann. Hohe Vakuumniveaus führen zur Bildung von Dampfblasen im Hydrauliköl. Wenn diese Blasen in die Hochdruckzone der Pumpe gelangen, kollabieren sie heftig. Dies erzeugt lokalisierte Stoßwellen, erodiert innere Metalloberflächen und erzeugt ein deutliches, hohes metallisches Knistern.
- Belüftung: Dies geschieht, wenn Außenluft auf der Ansaugseite der Pumpe in den Flüssigkeitsstrom gelangt. Luftblasen zerfallen nicht wie Dampfblasen; Stattdessen komprimieren und dehnen sie sich aus, was zu einem schwammigen Fahrverhalten, unregelmäßiger Nivellierung des Aufzugs auf den Etagen und einem gleichmäßigen Jaulen der Tankeinheit führt.
Um Pumpenprobleme effizient diagnostizieren zu können, sollten Techniker den Systemdruck und die akustischen Schwankungen über Standardbetriebszyklen hinweg überwachen. Die folgende Tabelle listet typische Pumpensymptome zusammen mit ihren mechanischen Ursachen und Korrekturmaßnahmen auf.
| Beobachtetes Symptom | Mögliche Grundursache | Diagnoseüberprüfung | Korrekturmaßnahme |
|---|---|---|---|
| Hohes metallisches Knistern | Einlasskavitation | Überprüfen Sie das Einlasssieb auf Ablagerungen oder hohe Ölviskosität. | Sieb reinigen/austauschen; Stellen Sie sicher, dass die Ölqualität mit der Raumtemperatur übereinstimmt. |
| Unregelmäßige Nivellierung und schaumiges Öl | Systembelüftung | Überprüfen Sie den Flüssigkeitsstand und die Niederdruck-Saugdichtungen. | Hydrauliköl auffüllen; Ziehen Sie alle losen Saugleitungsanschlüsse fest. |
| Langsame Fahrt unter Volllast | Interner volumetrischer Schlupf | Führen Sie einen zeitgesteuerten Drucktest gegen ein geschlossenes Absperrventil durch. | Erneuern Sie die interne rotierende Gruppe der Pumpe oder ersetzen Sie verschlissene Zahnräder/Schrauben. |
| Motorbrummen ohne Drehung | Mechanischer Beschlag oder Phasenverlust | Messen Sie die Stromaufnahme über alle drei Leistungsphasen. | Schütze der Versorgungsspannung prüfen; Überprüfen Sie, ob sich die Pumpenwelle frei drehen kann. |
Bei Anlagen mit hohem Verkehrsaufkommen, bei denen ein Spülpumpenaufzug zum Einsatz kommt, muss der Hilfsflüssigkeitsrückgewinnung besondere Aufmerksamkeit geschenkt werden. Das Spülsystem sammelt Restöl, das an den Zylinderpackungen vorbeiläuft, und pumpt es zurück zum Hauptbehälter. Wenn die Spülpumpe ausfällt, sammelt sich Flüssigkeit in der Grube an, was möglicherweise zu Problemen bei der Einhaltung der Umweltvorschriften führt und bei Rücksaugung das Risiko einer Kontamination des Haupthydrauliksystems birgt.
Fehlerbehebung bei Schalldämpfern von Hydraulikpumpen und akustischen Anomalien
Die akustische Leistung ist bei Premium-Personenaufzugssystemen von entscheidender Bedeutung. Schalldämpfer für Hydraulikpumpen werden in Reihe zwischen dem Steuerventilblock und der Hauptauslassleitung installiert, um Flüssigkeitspulsationen zu isolieren und abzuleiten, bevor sie die architektonische Struktur des Gebäudes erreichen. Ohne wirksame Schalldämpfung breiten sich hochfrequente Druckwellen durch das Rohrnetz aus und verwandeln sich in der Aufzugskabine oder angrenzenden Gebäuderäumen in ein hörbares Dröhnen.
Strukturelle Integrität von Schalldämpfern
Ein typischer Schalldämpfer für Hebepumpenbaugruppen verwendet gasgefüllte Blasen oder interne Mehrkammer-Ablenkbleche, um Druckwellen aufzubrechen. Über Tausende von Betriebszyklen können sich diese Komponenten verschlechtern. Mit Gas gefüllte Blasen verlieren ihren Vorladedruck, während interne Leitbleche aufgrund ständiger Druckschwankungen unter Schweißermüdung leiden können. Wenn ein Schalldämpfer intern versagt, kann er entweder den Ölfluss vollständig behindern oder seine akustischen Dämpfungseigenschaften verlieren.
Unterscheiden Sie bei der Behebung akustischer Probleme zwischen Strukturresonanz und Flüssigkeitsschall. Wenn Vibrationen nur beim Starten oder Stoppen der Pumpe auftreten, ist das Problem in der Regel auf eine harte Leitungsführung oder fehlerhafte Vibrationsisolationspads unter der Tankeinheit zurückzuführen. Umgekehrt weist ein kontinuierlich pulsierendes Brummen während der Aufwärtsbewegungsphase auf einen defekten oder falsch dimensionierten Schalldämpfer der Hydraulikpumpe hin.
Überprüfung der Schalldämpferintegrität
Um die Integrität eines Inline-Schalldämpfers zu überprüfen, können Techniker Zweipunkt-Oberflächentemperaturmessungen und akustische Vergleichsprüfungen verwenden:
- Messen Sie bei starker Beanspruchung die Oberflächentemperatur sowohl am Einlassstutzen als auch am Auslasskörper des Schalldämpfers. Ein erheblicher Temperaturabfall im gesamten Gerät weist auf eine interne Verengung oder eine kollabierte Schallwand hin, die Druckenergie in lokale Wärme umwandelt.
- Verwenden Sie ein Industriestethoskop, das direkt auf dem Schalldämpfergehäuse platziert wird. Wenn Flüssigkeitspulsationen ohne merklichen Abfall des Dezibelpegels zu den nachgeschalteten Rohrleitungen gelangen, ist der interne akustische Dämpfungsmechanismus beeinträchtigt.
- Untersuchen Sie die Außenhülle auf Mikrorisse oder austretendes Öl. Hochdruckermüdung kann strukturelle Schweißnähte beeinträchtigen und bei Spitzenbetriebsdrücken ein ernstes Sicherheitsrisiko darstellen.
Wärmemanagement: Optimierung der Temperaturregelung des Hydrauliköls
Die Aufrechterhaltung der richtigen Betriebstemperatur des Hydrauliköls ist für die Langlebigkeit des Systems und die Genauigkeit der Bodennivellierung von entscheidender Bedeutung. Der optimale Temperaturbereich für Standard-Hydraulikflüssigkeit liegt zwischen 30 und 50 Grad Celsius. Wenn die Temperaturen 60 Grad übersteigen, sinkt die Viskosität des Öls stark, was zu einem Verschleiß der inneren Komponenten, einem beschleunigten Ausfall der Dichtung und einer inkonsistenten Ventilleistung führt.
Installationen mit hohem Arbeitszyklus erfordern spezielle Hardware zur Steuerung der Hydrauliköltemperatur. Luft-Öl-Wärmetauscher, wie beispielsweise ein eigenständiger Mei-Ölkühlerkreislauf, werden üblicherweise in das Haupttanksystem integriert. Diese Einheiten verwenden einen kleinen, speziellen Motor, um heißes Öl aus dem Behälter zu saugen, es durch einen Aluminium-Kühlkern zu leiten und es bei einer niedrigeren Temperatur zurückzugeben. Ein Ölkühler mit Pumpenbaugruppe sorgt für eine konstante Flüssigkeitszirkulation, unabhängig davon, ob der Hauptaufzugsmotor läuft.
Bei Installationen mit erheblichen Platzbeschränkungen, wie z. B. Ölkühlern, die direkt im Schachtschacht platziert werden, ist die Aufrechterhaltung der Luftzirkulation um den Kühlkern von entscheidender Bedeutung. Wenn sich Schmutz oder Staub um den in der Grube montierten Kern ansammeln, stoppt die Wärmeableitung, was zu einer Überhitzung führt, selbst wenn der Lüfter des Kühlers ordnungsgemäß funktioniert.
Workflow zur Fehlerbehebung bei Systemüberhitzung
Befolgen Sie bei der Untersuchung anhaltender Überhitzungsprobleme diesen strukturierten Diagnoseprozess:
- Überprüfen Sie die Kalibrierung des Wärmesensors: Verwenden Sie ein unabhängiges Infrarot-Thermometer, um die Genauigkeit des integrierten digitalen Thermostats des Tanks zu überprüfen. Fehlerhafte Sensoren können falsche Überhitzungsfehler auslösen oder den Kühlkreislauf nicht aktivieren.
- Überprüfen Sie den Kühlkern: Überprüfen Sie den Wärmetauscher auf Staubansammlungen oder verbogene Aluminiumlamellen. Reinigen Sie den Kern bei Bedarf mit Niederdruck-Druckluft oder einem industriellen Lamellenkamm.
- Überprüfen Sie die Drehung der Umwälzpumpe: Stellen Sie sicher, dass sich der Hilfsmotor am Ölkühler mit Pumpe in die richtige Richtung dreht. Eine umgekehrte Phasenverbindung reduziert den Flüssigkeitsfluss durch den Wärmetauscherkern erheblich.
- Ventil-Bypass-Zeiten analysieren: Überschüssige Wärme wird häufig eher durch mechanische Probleme als durch Störungen des Kühlsystems verursacht. Wenn der Hebeventilblock verschlissen oder nicht richtig eingestellt ist, kann Flüssigkeit während des Aufwärtszyklus unter hohem Druck zurück zum Tank strömen und dabei erhebliche Wärme erzeugen.
Einstellung des Aufzugsventilblocks und Schnittstellenmechanik
Der Hebeventilblock reguliert den Flüssigkeitsfluss in und aus dem Zylinderheber. Es verwendet eine Reihe einstellbarer Magnetventile und mechanische Kolben, um Beschleunigung, Hochgeschwindigkeitsfahrt, Verzögerung und Nivellierungsgeschwindigkeit zu steuern. Wenn ein Ventil nicht ordnungsgemäß kalibriert ist oder Fremdkörper enthält, kann es zu ruckartigen Übergängen, rauen Stopps oder einem völligen Ausfall des Aufzugs kommen.
Nehmen Sie bei Arbeiten am Ventilblock die Anpassungen schrittweise vor. Kleine Anpassungen an einer Bypass- oder Beschleunigungsschraube können die Fahrzeuggeschwindigkeit und die Nivellierungspräzision erheblich beeinflussen. In der folgenden Liste sind die wichtigsten Einstellparameter aufgeführt, die bei industriellen Steuerventilblöcken zu finden sind:
- Beschleunigung nach oben: Steuert, wie schnell die Flüssigkeit den vollen Durchfluss erreicht, wenn die Pumpe startet. Bei zu enger Einstellung verspüren die Passagiere beim Anfahren einen plötzlichen Ruck. Wenn es zu locker ist, läuft der Motor möglicherweise zu lange, bevor sich das Auto bewegt, und erzeugt übermäßige Wärme.
- Abbremsung: Bestimmt den Übergang von hoher Geschwindigkeit zur Ausgleichsgeschwindigkeit beim Abstieg. Abgenutzte Dichtungen in dieser Kammer können dazu führen, dass der Aufzug über die Bodenlandezone hinausschießt.
- Bypassventil: Leitet das Öl zurück zum Behälter, bis der Motor seine volle Betriebsgeschwindigkeit erreicht. Wenn dieses Ventil nicht vollständig schließt, fährt das Fahrzeug langsam oder erreicht nicht seine Nennkapazität.
Zur regelmäßigen Wartung sollte die Überprüfung der Elektromagnete am Ventilblock gehören. Spulenwiderstand mit einem Digitalmultimeter messen; Ein offener Stromkreis oder eine kurzgeschlossene Wicklung verhindern, dass sich der interne Kolben verschiebt, wodurch dieser bestimmte Geschwindigkeits- oder Richtungssteuerpfad deaktiviert wird.
Häufig gestellte Fragen
F1: Warum macht der hydraulische Aufzug beim Aufwärtsfahren ein lautes Klappergeräusch?
Ein lautes Rasseln weist normalerweise auf Kavitation in der Hauptpumpe oder einen internen Fehler in den Schalldämpfern der Inline-Hydraulikpumpe hin. Überprüfen Sie, ob der Ölstand korrekt ist und stellen Sie sicher, dass das Saugsieb sauber ist. Wenn das Geräusch nach der Reinigung weiterhin besteht, überprüfen Sie den Schalldämpfer für die Hubpumpenbaugruppe, um sicherzustellen, dass die internen Komponenten nicht zusammengebrochen sind.
F2: Wie oft sollte der Kühlkern von Grubenölkühlern gereinigt werden?
Grubenölkühler sollten alle sechs Monate überprüft und gereinigt werden. Da sie sich in der Schachtgrube des Aufzugs befinden, sammeln sie leicht Staub, Flusen und Schmutz. Diese Ablagerungen blockieren den Luftstrom und verringern die Effizienz der Wärmeableitung.
F3: Was führt dazu, dass eine Aufzugs-Tauchpumpe bei normalem Verkehr überhitzt?
Überhitzung unter normalen Verkehrsbedingungen wird typischerweise durch einen defekten Ölkühler mit Pumpenbaugruppe, einen verstopften Wärmetauscherkern oder einen falsch eingestellten Aufzugsventilblock verursacht, der Flüssigkeit unter hohem Druck zurück in die Tankeinheit leitet.
F4: Kann ein defektes Spülpumpen-Aufzugssystem zu Problemen mit der Fahrqualität führen?
Ein Spülpumpensystem beeinträchtigt die Fahrqualität nicht direkt, da seine Hauptaufgabe darin besteht, überschüssiges Öl zurück in den Tank zu pumpen. Wenn es jedoch ausfällt und die Grube überflutet, kann dies zu Umweltproblemen führen oder dazu führen, dass Wasser und Schmutz mit der Zeit die Haupthydraulikölversorgung verunreinigen.
F5: Wie können Sie feststellen, ob ein Aufzugsventilblock neue Dichtungen benötigt?
Zu den Anzeichen verschlissener Ventilblockdichtungen gehören das Abdriften des Bodens beim Parken, ruckartige Übergänge beim Abbremsen und ein merklicher Geschwindigkeitsabfall bei Volllast aufgrund des internen Flüssigkeitsbypasses.
Verwandte Produkte
Verwandte Nachrichten
Auf Sicherheit gebaut, Vertrauen in vertikale Mobilität schmieden.
Wenn Sie Fragen haben oder Hilfe benötigen, kontaktieren Sie gerne unser Team.
 export@tenau.com.cn
 +86-18601458867
 +86-512-65059883
Schnellzugriffe
Aufzug & Rolltreppe
Fabrikadresse
Östlich der Xicheng Road, nördlich der Lianyi Road, Wirtschaftsentwicklungszone Nanxun, Bezirk Nanxun, Stadt Huzhou, Provinz Zhejiang, Volksrepublik China
Urheberrecht © Tenau Elevator (China) Co., Ltd. Alle Rechte vorbehalten.
Maßgeschneiderte hochwertige Aufzugslieferanten und Weltmarken-Aufzugsunternehmen